- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ktoré komponenty formovacej základne a štandardných dielov sú nevyhnutné pre presné vstrekovacie formy?
Presné vstrekovanie závisí nielen od dutiny a jadra. Základňa formy poskytuje štrukturálny rámec, ktorý drží formovací systém pohromade, zatiaľ čo štandardné komponenty riadia zarovnanie, pohyb, umiestnenie a vysúvanie dielov. Ak sú tieto prvky zle prispôsobené alebo sú vyrobené nepresne, môžu sa vyskytnúť problémy, ako je prasknutie, nerovnomerné opotrebovanie, nekonzistentné rozmery dielov, zložité otváranie formy a predčasné zlyhanie nástrojov. Výber dopravaFormovacia základňa a štandardná časťkomponentov je preto základným krokom pri budovaní spoľahlivej vstrekovacej formy.
Dobre skonštruovaná zostava formy kombinuje vhodné doskové materiály, presné opracovanie, spoľahlivé vodiace systémy, správne zvolené komponenty vyhadzovačov a kompatibilné príslušenstvo. Požadovaná konfigurácia sa líši v závislosti od veľkosti formy, vlastností živice, usporiadania dutiny, vstrekovacieho tlaku, objemu výroby a špecifikácií vstrekovacieho stroja.Moldburger Mold Industry Co., Ltd.dodáva základne foriem a presné komponenty foriem pre priemyselné aplikácie so zverejnenými špecifikáciami pre oceľ P20, oceľ triedy 1.2311, vodiace komponenty SUJ2 a vyhadzovacie kolíky SKD61. Pochopenie funkcie a kritérií výberu každého komponentu pomáha dizajnérom foriem a nákupným tímom prijímať informovanejšie rozhodnutia.
Obsah
1. Aké základné dosky formy sú nevyhnutné pre stabilnú vstrekovaciu formu?
2. Ktoré štandardné komponenty riadia zarovnanie, pohyb a vysunutie?
3. Ako by sa mali hodnotiť materiály, tolerancie a kvalita výroby?
Aké základné dosky formy sú nevyhnutné pre stabilnú vstrekovaciu formu?
Základňa formy je nosná konštrukcia, ktorá drží dutinu, jadro, vodiaci systém, vyhadzovací mechanizmus a ďalšie funkčné prvky v ich zamýšľaných polohách. Počas vstrekovania je zostava vystavená zvieracej sile, vstrekovaciemu tlaku, opakovanému otváraniu a zatváraniu a teplotným zmenám. Základňa si musí za týchto prevádzkových podmienok zachovať rozmerovú stálosť. Dokonca aj keď boli dutina a jadro presne opracované, nedostatočná tuhosť dosky alebo zlé zarovnanie môže ovplyvniť konečný lisovaný diel.
Usporiadanie dosiek závisí od konštrukcie formy. Bežná dvojdosková forma bežne obsahuje hornú upínaciu platňu, dutú platňu, jadrovú platňu, nosnú platňu, rozperné bloky, vyhadzovacie platne a spodnú upínaciu platňu. Zložitejšie nástroje môžu vyžadovať prídavné platne alebo vložky na prispôsobenie posúvačov, zdvíhačov, horúcich žľabov alebo špeciálnych vyhadzovacích usporiadaní. Každá doska má definovanú mechanickú úlohu a jej rozmery by sa mali určovať skôr usporiadaním formy, ako výberom len podľa nominálnej veľkosti formy.
Ktoré dosky tvoria hlavnú konštrukčnú zostavu?
Pri špecifikácii základne formy sa bežne berú do úvahy tieto komponenty:
- Horná upínacia doska:Spája stacionárnu stranu formy s pevnou doskou vstrekovacieho stroja. Poskytuje montážny povrch pre zostavu hornej formy a v prípade potreby obsahuje vtokové puzdro.
- Dutinová doska:Podporuje vložku dutiny alebo priamo obsahuje opracovanie dutiny. Jeho rovinnosť, hrúbka a tuhosť ovplyvňujú, ako dôsledne je strana dutiny počas upínania podopretá.
- Jadrová doska:Drží vložku jadra alebo prvky tvoriace jadro. Počas opakovaných výrobných cyklov si musí zachovať navrhnutý vzťah s dutou doskou.
- Nosná doska:Zosilňuje zostavu na strane jadra a pomáha odolávať ohýbaniu pod vstrekovacím tlakom. Požadovaná hrúbka a usporiadanie podpery závisia od projektovanej plochy, usporiadania dutín a očakávaného zaťaženia lisovaním.
- Dištančné bloky:Vytvorte priestor potrebný na pohyb zostavy vyhadzovača. Ich rozmery určujú dostupný vyhadzovací zdvih a musia umožňovať dostatočnú vôľu pre pohyblivé časti.
- Doska držiaka vyhadzovača a doska vyhadzovača:Uchopte a zatlačte vyhadzovacie kolíky, objímky a ďalšie vyhadzovacie prvky. Ich pohyb by mal zostať paralelný a bez rušenia.
- Spodná upínacia doska:Spája pohyblivú stranu formy s pohyblivou doskou a poskytuje požadované montážne a podporné rozhranie.
Tieto dosky fungujú ako spojený mechanický systém. Napríklad zväčšenie hrúbky nosnej dosky môže zlepšiť odolnosť proti vychýleniu, ale ovplyvňuje aj celkovú výšku formy a dostupný priestor stroja. Podobne môže zmena výšky rozperného bloku ovplyvniť zdvih vyhadzovača a priestor dostupný pre vratné komponenty. Pri kontrole dizajnu by sa preto malo brať do úvahy úplné naskladanie tanierov, nie každá platňa je samostatná položka nákupu.
Aké špecifikácie materiálu a tvrdosti sú relevantné?
Výber materiálu by mal odrážať mechanické požiadavky kladené na každú platňu. Publikované informácie o základoch foriem ProSeries od Moldburger Mold Industry Co., Ltd. identifikujú ako základné materiály predkalenú oceľ P20 a oceľ triedy 1.2311. Uvedená tvrdosť je 28 až 32 HRC, pevnosť v ťahu 965 až 1200 N/mm² a minimálna medza klzu 800 N/mm². Tieto hodnoty poskytujú referenciu na vyhodnotenie uvedenej konfigurácie ProSeries, ale kupujúci by si mali potvrdiť materiálový certifikát a špecifikáciu platnú pre presnú objednávku.
| Komponent | Publikovaný materiál | Publikovaná tvrdosť | Uvedený stav povrchu |
| Upínacie dosky A a B | P20 / 1,2311 | 28 až 32 HRC | Brúsené a leštené |
| Nosná doska S | uhlíková oceľ 1045 | 18 až 22 HRC | Ground |
| Kryt vyhadzovača C a D | P20 / 1,2311 | 28 až 32 HRC | Ground |
| Vodiace stĺpiky a puzdrá | Ložisková oceľ SUJ2 | 58 až 62 HRC | Kalené a brúsené |
| Vyhadzovacie kolíky | Nástrojová oceľ SKD61 / H13 | 48 až 52 HRC | Presné brúsenie |
Pre formu na všeobecné použitie sa P20 často vyberá, pretože ponúka praktickú rovnováhu medzi obrobiteľnosťou, leštiteľnosťou a mechanickým výkonom. Nástroje s vyšším namáhaním môžu vyžadovať inú triedu ocele alebo masívnejšie usporiadanie podpery. Výber materiálu by mal brať do úvahy aj lisovaciu živicu. Plasty vystužené sklenenými vláknami môžu napríklad zvýšiť abrazívne opotrebenie povrchov foriem a pohyblivých komponentov. Prostredie spracovania s koróziou alebo vlhkosťou môže vo vybraných oblastiach vyžadovať materiály odolné voči korózii.
Ako by mali byť rozmery základne formy prispôsobené stroju?
Fyzická kompatibilita je rovnako dôležitá ako kvalita materiálu. Základňa formy musí zodpovedať rozmerom dosky stroja a vzdialenosti medzi spojovacími tyčami, zatiaľ čo jej vodiaci krúžok, montážne otvory, celková výška a rozhranie vyhadzovača musia zodpovedať špecifikácii stroja. Konštruktér formy musí tiež zvážiť dostupné denné svetlo, maximálny zdvih otvorenia, minimálnu hrúbku formy a upínaciu kapacitu stroja.
Zverejnená matica veľkostí ProSeries poskytuje päť referenčných konfigurácií. Obrázky nižšie popisujú uvedené rozmery platní a celkovú výšku, nie sú univerzálnym rozsahom veľkostí pre každú prispôsobenú základňu formy.
| Veľkosť základne | Hrúbka dosky | Hrúbka dosky B | Hrúbka dosky S | Celková výška |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Pri kontrole cenovej ponuky by náš inžiniersky tím mal dostať výkres formy, model stroja, informácie o živici, usporiadanie dutín a očakávaný objem výroby. Tieto podrobnosti pomáhajú určiť, či je vhodná štandardná konfigurácia alebo či je potrebné upraviť hrúbku dosky, polohu podpery, rozloženie chladenia alebo detaily montáže. Spoločnosť Moldburger Mold Industry Co., Ltd. poskytuje možnosti základne foriem pre aplikácie vstrekovania a kupujúci by mali pred začatím výroby potvrdiť konečný výkres a harmonogram materiálu.
Ktoré štandardné komponenty riadia zarovnanie, pohyb a vysunutie?
Štandardné komponenty sú často menšie ako hlavné formovacie dosky, ale ich vplyv na opakovateľnosť je značný. Vedú otvárací a zatvárací pohyb, udržiavajú polovice formy v zamýšľanom vzťahu, uvoľňujú tvarovaný výrobok a chránia pohyblivé zostavy pred nežiaducim posunom. Forma môže mať pevnú základňu a presne opracovanú dutinu, pričom stále produkuje nekonzistentné diely, ak sú jej vodiace alebo vyhadzovacie komponenty nesprávne špecifikované.
Výber štandardných komponentov by mal začať pohybom a funkčnými požiadavkami formy. Jednoduchá dvojdosková forma môže využívať konvenčné usporiadanie vodiaceho stĺpika a puzdra s vyhadzovacími kolíkmi. Forma s hlbokými rebrami, valcovými prvkami, podrezaním alebo jemnými kozmetickými povrchmi môže potrebovať vyhadzovacie objímky, zdvíhadlá, oterové platne alebo prídavné vodiace a uzamykacie prvky. Počet a usporiadanie týchto komponentov by sa malo určiť pri návrhu formy.
Prečo sú vodiace stĺpiky a vodiace puzdrá nevyhnutné?
Vodiace stĺpiky a vodiace puzdrá riadia vzájomnú polohu pohyblivých a stacionárnych polovíc formy počas otvárania a zatvárania. Ich účelom je naviesť zostavu do správnej polohy predtým, ako sa dutina a jadro stretnú. Presné vedenie pomáha znižovať nerovnomerný kontakt, chrániť deliace plochy a udržiavať opakovateľné zarovnanie počas mnohých lisovacích cyklov.
Typický vodiaci systém obsahuje tvrdené stĺpiky inštalované na jednej strane formy a zodpovedajúce puzdrá inštalované na druhej strane. Lícovanie medzi dvoma komponentmi musí umožňovať hladký pohyb a zároveň obmedzovať nadmernú bočnú vôľu. Príliš veľká vôľa môže umožniť nechcený pohyb a zvýšiť riziko nesprávneho nastavenia. Príliš tesné uloženie môže spôsobiť trenie, tvorbu tepla, ryhy alebo zadretie, najmä ak je mazanie nedostatočné alebo je forma vystavená kontaminácii.
Publikovaná špecifikácia ProSeries identifikuje ložiskovú oceľ SUJ2 pre vodiace stĺpiky a puzdrá s tvrdosťou 58 až 62 HRC a kalenou a brúsenou povrchovou úpravou. Toto je zmysluplná referencia materiálu a tvrdosti pre uvedenú konfiguráciu. Kupujúci by však mali na výkrese komponentu skontrolovať aj skutočný priemer stĺpika, pracovnú dĺžku, dĺžku puzdra, triedu lícovania, drsnosť povrchu, usporiadanie mazania a rozmerové tolerancie.
Vodiace systémy by mali byť navrhnuté podľa veľkosti a hmotnosti formy. Veľké formy môžu potrebovať ďalšie vodiace prvky alebo doplnkové vyrovnávacie prvky na zvládnutie nerovnomerného zaťaženia. Pri formách s bočným ovládaním musí konštruktér zabezpečiť, aby vodiace stĺpiky, uhlové čapy, posúvače a blokovacie bloky neprekážali počas otváracej sekvencie. Počas plánovanej údržby formy je potrebné skontrolovať stav opotrebenia a mazania vodiaceho systému.
Ako ovplyvňujú vyhadzovacie kolíky a objímky uvoľnenie dielu?
Vyhadzovací systém odstráni lisovaný komponent z jadra po ochladení a otvorení formy. Vyhadzovacie kolíky sa bežne používajú na zatlačenie na vhodné oblasti dielu, zatiaľ čo vyhadzovacie objímky sú užitočné okolo valcových výčnelkov alebo kolíkov jadra, kde je potrebný okolitý kontaktný povrch. Voľba závisí od geometrie dielu, hrúbky steny, uhla úkosu, zmrštenia materiálu a umiestnenia prijateľných vyhadzovacích značiek.
Umiestnenie kolíkov vyhadzovača je rozhodnutím o dizajne, nie len otázkou rovnomerného rozmiestnenia kolíkov. Sila by mala byť aplikovaná na oblasti, ktoré dokážu odolať vystreľovaciemu zaťaženiu bez zanechania viditeľných stôp, deformácií alebo stresového bielenia. Tenké steny a úzke rebrá môžu vyžadovať iné usporiadanie vyhadzovania ako hrubé konštrukčné časti. Ak súčiastka silne zviera jadro, konštruktér môže potrebovať zväčšiť efektívnu vyhadzovaciu plochu alebo upraviť ťah a povrchovú úpravu namiesto spoliehania sa na niekoľko silne zaťažených kolíkov.
Vyhadzovacie kolíky musia byť rovné, správne nasadené a dostatočne podopreté. Nadmerná dĺžka bez podpery môže zvýšiť riziko ohnutia. Nesprávna výška kolíka môže spôsobiť stopy alebo nerovnomerné uvoľnenie, zatiaľ čo zlé zarovnanie môže spôsobiť trenie kolíka o otvor. Objímky vyhadzovača vyžadujú podobnú pozornosť, pokiaľ ide o sústrednosť a vôľu chodu, pretože fungujú okolo čapu jadra a počas vyhadzovania môžu byť vystavené bočnému zaťaženiu.
Pre zverejnenú konfiguráciu ProSeries je uvedeným materiálom vyhadzovacieho kolíka nástrojová oceľ SKD61 H13 s tvrdosťou 48 až 52 HRC a presne brúsenou povrchovou úpravou. Táto špecifikácia by sa mala považovať za referenciu pre uvedenú konfiguráciu produktu a nie za predpoklad, že každý vyhadzovací kolík alebo objímka používa rovnakú triedu. Kupujúci by si mali potvrdiť priemer, dĺžku, štýl hlavy, geometriu hrotu, tvrdosť a akúkoľvek špeciálnu povrchovú úpravu alebo povrchovú úpravu potrebnú pre danú aplikáciu.
Ktoré ďalšie komponenty dopĺňajú systém pohybu formy?
Na dosiahnutie spoľahlivej prevádzky formy môže byť potrebných niekoľko ďalších komponentov. Ich použitie závisí od architektúry formy a typu lisovaného produktu.
- Návratové kolíky:Pomôžte vrátiť zostavu vyhadzovača do pôvodnej polohy, keď sa forma zatvára. Ich dĺžka a usporiadanie kontaktov musí vyhovovať konštrukcii vyhadzovacej platne.
- pružiny:Zabezpečte spätnú silu alebo riadený pohyb vo vybraných mechanizmoch. Výber pružiny by mal zohľadňovať pracovné zaťaženie, rozsah kompresie, únavovú životnosť, prevádzkovú teplotu a dostupný priestor na inštaláciu.
- Lokalizačný krúžok:Umiestňuje formu vzhľadom na trysku vstrekovacieho stroja a lokalizačný otvor. Jeho rozmery musia zodpovedať rozhraniu stroja a usporiadaniu vtoku formy.
- Vtokové puzdro:Poskytuje vstupnú cestu pre roztavený plast z trysky stroja do systému žľabu formy. Polomer dýzy, rozmery otvoru a geometria sedla musia byť kompatibilné.
- Nosné dosky:Chráňte klzné kontaktné povrchy v oblastiach, ako sú posúvače a iné mechanizmy pohyblivých foriem. Môžu byť vymenené, keď opotrebovanie dosiahne neprijateľnú úroveň, čo pomáha chrániť drahšie štruktúry foriem.
- Príslušenstvo sprievodcu:Môže obsahovať ďalšie vodiace lišty, zarážky a komponenty zarovnania pre špecifické rozloženia foriem. Presná konfigurácia by sa mala riadiť schváleným výkresom formy.
- Komponenty zámkov a limitov:Ovládajte vybrané fázy pohybu formy alebo poskytujte funkcie polohovania v dizajnoch, ktoré si to vyžadujú.
- Tesnenia a zátky:Podporujte požiadavky na chladiaci kanál a kvapalinový okruh, ak to špecifikuje konštrukcia formy. Ich materiál a tlaková trieda musia byť vhodné pre prevádzkové podmienky.
Nie každá forma vyžaduje všetky komponenty v tomto zozname. Napríklad základná forma nemusí potrebovať zdvíhadlá alebo zložité uzamykacie bloky, zatiaľ čo forma s bočnými podrezaniami môže závisieť od posúvačov, uhlových kolíkov a opotrebovaných dosiek, aby sa dokončila sekvencia pohybu. Zoznam komponentov by sa mal vygenerovať z výkresu zostavy formy a kusovníka, pričom každému dielu je priradená jasná funkcia a referenčné číslo.
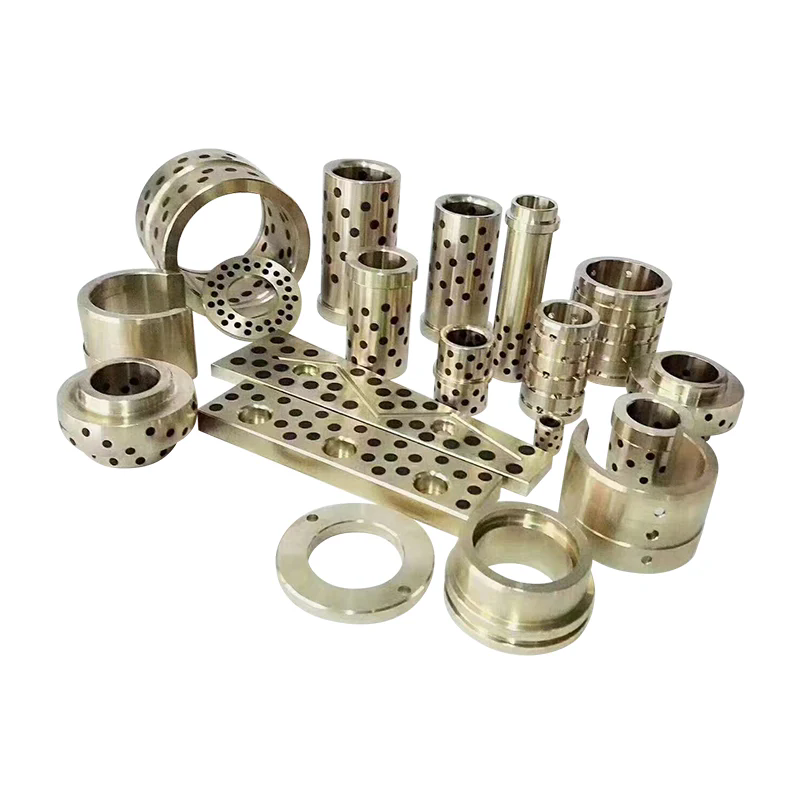
Spoločnosť Moldburger Mold Industry Co., Ltd. uvádza medzi kategóriami komponentov foriem vodiace stĺpiky a opotrebiteľné platne, vodidlá a iné príslušenstvo foriem a vyhadzovacie kolíky a vyhadzovacie objímky. Pri získavaní týchto dielov by naša špecifikácia nákupu mala identifikovať typ komponentu, číslo výkresu, materiál, tvrdosť, rozmery, povrchovú úpravu a množstvo. To znižuje nejednoznačnosť medzi vizuálne podobnými komponentmi, ktoré môžu mať rôzne funkčné požiadavky.
Ako by sa mali hodnotiť materiály, tolerancie a kvalita výroby?
Presnosť nie je stanovená iba názvom materiálu alebo zoznamom strojov. Je výsledkom kontrolovaného vzťahu medzi konštrukčnými požiadavkami, stavom suroviny, procesmi obrábania, tepelným spracovaním, brúsením, montážou a kontrolou. Súčiastka môže spĺňať svoje menovité rozmery, ale stále má nízku výkonnosť, ak jej rovinnosť, rovnobežnosť, sústrednosť, tvrdosť alebo povrchová úprava nie sú vhodné pre danú aplikáciu. Kupujúci by preto mali zhodnotiť výrobné a kontrolné požiadavky spolu so špecifikáciou produktu.
Ako by mali byť triedy ocele prispôsobené funkciám komponentov?
Rôzne komponenty foriem sú vystavené rôznym formám mechanického namáhania a opotrebovania. Veľká doska musí poskytovať štrukturálnu podporu a udržiavať svoju geometriu. Vodiaci stĺpik zažíva opakovaný kĺzavý kontakt. Vyhadzovací kolík je vystavený tlakovej sile, treniu a opakovanému pohybu. Výber jedného materiálu pre každý komponent by ignoroval tieto rôzne prevádzkové podmienky.
Informácie o produkte publikované spoločnosťou Moldburger Mold Industry Co., Ltd. identifikujú niekoľko možností ocele pre aplikácie na báze foriem, vrátane P20, 4140, H13, nehrdzavejúcej ocele a S7. Uvedené popisy spájajú P20 s univerzálnymi aplikáciami foriem a dobrou opracovateľnosťou, 4140 s pevnosťou a húževnatosťou, H13 s tepelnou odolnosťou, nehrdzavejúca oceľ s odolnosťou proti korózii a S7 s odolnosťou proti nárazu. Toto sú referencie výberu, nie vzájomne zameniteľné záruky. Správna trieda závisí od komponentu, živice, teploty spracovania, očakávaného opotrebovania a požiadaviek na údržbu.
Napríklad P20 môže byť vhodný pre mnoho univerzálnych platní, zatiaľ čo H13 sa často zvažuje tam, kde vyššie tepelné požiadavky alebo špecifické podmienky opotrebovania odôvodňujú jeho použitie. Nerezová trieda môže byť relevantná v aplikáciách, kde je dôležitá odolnosť proti korózii, ale presná trieda a tepelné spracovanie ešte potrebujú potvrdenie. Kupujúci by mal tiež rozlišovať medzi základným materiálom dosky a materiálmi použitými na vložky, vodiace prvky, vyhadzovače a opotrebiteľné komponenty.
Tepelné spracovanie je ďalším dôležitým faktorom. Tvrdosť ovplyvňuje odolnosť proti vtlačeniu a opotrebovaniu, ale samotná tvrdosť nevyjadruje húževnatosť, rozmerovú stálosť alebo odolnosť proti praskaniu. Ak je súčiastka kalená po hrubom obrábaní, výrobný plán by mal počítať s možným skreslením a potrebou brúsenia načisto. Pri komponentoch, ktoré si vyžadujú tesné lícovanie, by mala kontrola prebiehať po finálnych fázach obrábania a tepelného spracovania, nielen pred nimi.
Ktoré rozmerové tolerancie si zaslúžia najväčšiu pozornosť?
Nie každý rozmer na výkrese formy má rovnaký funkčný význam. Celková dĺžka a šírka dosky môže mať relatívne širokú toleranciu, zatiaľ čo vodiace otvory, lokalizačné prvky, vrecká na vložky a posuvné rozhrania môžu vyžadovať oveľa bližšiu kontrolu. Užitočný plán inšpekcie identifikuje rozmery kritické pre funkčnosť a definuje, ako sa budú merať.
Typické oblasti vyžadujúce pozornosť zahŕňajú:
- Rovinnosť a rovnobežnosť dosky:Ovplyvnite, ako sa forma zatvára a ako sa upínacie zaťaženie rozloží v zostave.
- Poloha vodiaceho otvoru:Určuje vzťah medzi vodiacim systémom a doskami dutiny a jadra.
- Priemer a priamosť vodiaceho stĺpika:Ovplyvňuje prispôsobenie behu, trenie a opakovateľné zarovnanie.
- Rozmery vkladacieho vrecka:Zistite, či je možné vložky dutín a jadra správne umiestniť a uchytiť.
- Poloha a priemer vyhadzovacieho otvoru:Ovplyvnite pohyb kolíka a riziko odierania alebo zaseknutia.
- Stav deliacej plochy:Ovplyvňuje uzavretie formy a riziko vzplanutia spôsobeného zlým kontaktom alebo poškodením.
- Vlastnosti montáže a umiestnenia:Musí zodpovedať vstrekovaciemu stroju a schválenému dizajnu formy.
Stránka so základňou formy ProSeries obsahuje CNC obrábanie dosiek a komponentov a popisuje výrobný prístup určený na dosiahnutie presného zarovnania a lícovania. Samostatná stránka so špecifikáciami výroby foriem uvádza rozsah štandardných veľkostí od 150 mm x 150 mm do 600 mm x 600 mm, štandardnú povrchovú úpravu Ra 0,4 mikrometra a toleranciu plus alebo mínus 0,01 mm na kritické rozmery. Tieto údaje patria do zverejnenej špecifikácie a nemali by sa automaticky vzťahovať na každú sériu základov formy alebo jednotlivé komponenty.
Ďalšia základná stránka vstrekovacej formy obsahuje inú sadu štandardných veľkostí, informácie o povrchovej úprave a modelové rady. Pretože publikované stránky produktov môžu popisovať rôzne konfigurácie, kupujúci by si mali vyžiadať jeden konsolidovaný výkres a list špecifikácií pre vybraný model. Konečná cenová ponuka by mala uvádzať, ktorá tolerancia sa vzťahuje na každý kritický rozmer, ako sa meria drsnosť povrchu a či sú k objednávke dodávané záznamy o kontrole.
Aké výrobné a kontrolné procesy podporujú opakovateľnosť?
Schopnosť obrábania je relevantná len vtedy, keď je spojená s rozmermi a vlastnosťami požadovanými konštrukciou formy. CNC frézovanie a vŕtanie sa používa na výrobu doskových profilov, otvorov, vreciek a montážnych prvkov. Presné brúsenie môže zlepšiť rovinnosť, rovnobežnosť a stav povrchu. Drôtové EDM možno použiť pre profily alebo prvky, ktoré sa ťažko vyrábajú bežným rezaním. Na dosiahnutie špecifikovanej tvrdosti môže byť potrebné tepelné spracovanie, zatiaľ čo rozmerová kontrola overuje, či hotový diel zodpovedá výkresu.
Profil spoločnosti Moldburger Mold Industry Co., Ltd. obsahuje CNC stroje od Makino, Dawei a FANUC, elektrické vybíjacie stroje od Makino a Sodick, stroje na pomalé podávanie drôtu, brúsky Okamoto, sústruhy a súradnicové meracie zariadenia Hexagon. Uvádza tiež tím 30 konštruktérov a viac ako 100 odborných a technických pracovníkov. Tieto zverejnené zdroje uvádzajú rozsah vybavenia a personálu opísaný spoločnosťou, pričom proces použitý pre individuálnu objednávku by mal byť potvrdený oproti jej skutočnému výrobnému plánu.
Súradnicový merací stroj možno použiť na kontrolu geometrických prvkov a porovnanie nameraných polôh s technickým výkresom. Pre jednoduchšie rozmery môžu byť vhodné kalibrované meradlá, mikrometre, vŕtacie meradlá, výškomery a prístroje na meranie drsnosti povrchu. Metóda kontroly by sa mala zvoliť podľa kontrolovanej tolerancie a geometrie. Výsledok merania má zmysel len vtedy, keď má prístroj vhodné rozlíšenie, stav kalibrácie a definovaný postup merania.
Dokumentácia kvality by mala v ideálnom prípade obsahovať certifikát materiálu, správu o tvrdosti, ak je špecifikovaná, výsledky rozmerovej kontroly kritických vlastností a záznamy o akomkoľvek špeciálnom procese, ktorý vyžaduje výkres. Pri opakovaných objednávkach pomáha uchovávanie schválených výkresov a kontrolných kritérií udržiavať konzistentnosť medzi dávkami. Ak je komponent určený na nahradenie existujúceho dielu, kupujúci by mal poskytnúť pôvodný výkres alebo overenú vzorku a identifikovať všetky zmeny oproti predchádzajúcej revízii.
Ako môžu kupujúci znížiť riziká spojené s obstarávaním a montážou?
Tímy obstarávania často porovnávajú komponenty foriem podľa jednotkovej ceny a dodacej lehoty. Na týchto faktoroch záleží, mali by sa však posudzovať z hľadiska kompatibility, požiadaviek na kontrolu a nákladov na prerušenie výroby. Nízkonákladový vodiaci komponent, ktorý sa predčasne opotrebuje, môže viesť k problémom so zarovnaním, údržbárskym prácam a odmietnutým lisovaným dielom. Správne špecifikovaný komponent môže mať vyššiu nákupnú cenu, ale ponúka lepšiu hodnotu životného cyklu, ak znižuje prestoje a frekvenciu výmen.
Pred zadaním objednávky použite nasledujúce body technickej kontroly:
- Potvrďte typ formy, usporiadanie dosky a rozhranie stroja.
- Poskytnite najnovší schválený výkres zostavy formy a výkresy komponentov.
- Identifikujte triedy materiálov, požiadavky na tvrdosť a podmienky tepelného spracovania.
- Zadajte kritické rozmery, geometrické tolerancie a drsnosť povrchu.
- Potvrďte, či komponenty musia spĺňať normy DME, HASCO, FUTABA alebo iný nominovaný štandard.
- Skontrolujte zameniteľnosť s existujúcimi časťami formy a zamýšľanými náhradnými komponentmi.
- Dohodnite sa na kontrolných dokumentoch, balení, identifikácii a požiadavkách na sledovateľnosť.
- Skontrolujte harmonogram dodávok v súvislosti s obrábaním, tepelným spracovaním, brúsením a výstupnou kontrolou.
Informácie o základni vstrekovacej formy zverejnené dodávateľom odkazujú na kompatibilitu DME, HASCO a FUTABA. Kupujúci by mali stále identifikovať konkrétnu štandardnú sériu a požadované rozmery. Fráza „medzinárodná norma“ sama osebe nestačí, pretože rôzne systémy môžu používať rôzne rozmery, lícovanie a konvencie komponentov. Naše technické nákupné dokumenty by mali špecifikovať normu, číslo dielu a revíziu vždy, keď sa vyžaduje zameniteľnosť.
V prípade zákazkových projektov môže byť spoločnosť Moldburger Mold Industry Co., Ltd. hodnotená na základe jej schopnosti kontrolovať výkresy, vyrábať požadovanú konfiguráciu dosiek a komponentov a poskytovať relevantné informácie o kvalite. Naša výrobná koordinácia by sa mala zamerať na vyriešenie technických otázok pred výrobou, najmä ak objednávka obsahuje neštandardné rozmery alebo náhradné komponenty. Jasný schvaľovací proces pomáha predchádzať revíziám, ktorým sa dá po začatí obrábania vyhnúť.
Záver
Presná vstrekovacia forma sa spolieha na stabilnú základňu formy a koordinovanú sadu štandardných komponentov. Upínacie platne, duté a jadrové platne, podporné platne, rozperné bloky a puzdrá vyhadzovačov poskytujú konštrukčný základ. Vodiace stĺpiky, puzdrá, vyhadzovacie kolíky, objímky, vratné kolíky, vodiace krúžky, vtokové puzdrá a opotrebované komponenty podporujú presný pohyb a spoľahlivé uvoľnenie dielov. Výber materiálu, kontrola rozmerov, kompatibilita so strojom a záznamy o kontrole určujú, či tieto komponenty spolupracujú podľa plánu.
Moldburger Mold Industry Co., Ltd.ponúka riešenia na báze foriem a štandardných komponentov podporované zverejnenými materiálovými špecifikáciami, obrábacími zdrojmi a kontrolnými zariadeniami. Ak vyvíjate novú vstrekovaciu formu alebo získavate náhradné komponenty, pošlite nášmu tímu svoje výkresy, požiadavky na materiál, detaily stroja a očakávané výrobné podmienky. Požiadajte o technickú kontrolu a cenovú ponuku na identifikáciu vhodnej konfigurácie pre váš projekt nástrojov.
Často kladené otázky
Otázka: Aký je rozdiel medzi základňou formy a štandardnými komponentmi formy?
Odpoveď: Základňa formy je konštrukčná zostava dosiek a nosných prvkov, ktorá drží dutinu, jadro, vodiaci systém a vyhadzovací mechanizmus. Štandardné komponenty formy sú funkčné časti inštalované v rámci alebo okolo tejto zostavy, ako sú vodiace stĺpiky, vodiace puzdrá, vyhadzovacie kolíky, vyhadzovacie objímky, vratné kolíky, vodiace krúžky a vtokové puzdrá. Základňa formy poskytuje konštrukčnú podporu, zatiaľ čo štandardné komponenty riadia zarovnanie, pohyb, umiestnenie a uvoľnenie dielu. Obe musia byť špecifikované spoločne, aby sa dosiahla spoľahlivá prevádzka formy.
Otázka: Ktorá oceľ sa bežne používa na presné základne vstrekovacích foriem?
Odpoveď: Predtvrdená oceľ P20 a 1.2311 sa bežne používa na základné dosky formy na všeobecné použitie, pretože ponúkajú praktickú kombináciu opracovateľnosti a mechanického výkonu. Iné stupne je možné zvoliť podľa aplikácie. Napríklad 4140 sa spája s pevnosťou a húževnatosťou, H13 s tepelnou odolnosťou, nehrdzavejúca oceľ s odolnosťou proti korózii a S7 s odolnosťou proti nárazu. Pri konečnom výbere by sa mala zvážiť štruktúra formy, živica, prevádzková teplota, podmienky opotrebovania, požadovaná tvrdosť a materiálová dokumentácia dodávateľa.
Otázka: Prečo sú vodiace stĺpiky a puzdrá dôležité pre presnosť vstrekovacích foriem?
Odpoveď: Vodiace stĺpiky a puzdrá riadia vzájomnú polohu dvoch polovíc formy pri otváraní a zatváraní formy. Správne zladené komponenty pomáhajú dutine a jadru stretnúť sa v zamýšľanej polohe, čím sa znižuje nežiaduci pohyb a chránia sa deliace plochy. Ich priemer, priamosť, lícovanie, tvrdosť, povrchová úprava a požiadavky na mazanie ovplyvňujú výkon. Nadmerná vôľa môže prispieť k vychýleniu, zatiaľ čo príliš tesné uloženie môže spôsobiť trenie, ryhy alebo zadretie počas opakovanej operácie.
Otázka: Ako by sa mali vybrať vyhadzovacie kolíky pre vstrekovaciu formu plastov?
Odpoveď: Čapy vyhadzovača by sa mali vyberať podľa geometrie tvarovaného dielu, hrúbky steny, zmršťovania materiálu, prievanu a očakávaného odporu proti vyhadzovaniu. Ich kontaktné polohy by mali rozložiť uvoľňovaciu silu bez toho, aby spôsobili viditeľné stopy alebo deformáciu častí. Priemer kolíka, dĺžka, štýl hlavy, geometria hrotu, tvrdosť a uloženie vo vyhadzovacej platni by sa mali skontrolovať podľa výkresu formy. Objímky vyhadzovača môžu byť vhodnejšie okolo valcových výstupkov alebo kolíkov jadra, kde je potrebný okolitý kontaktný povrch.
Otázka: Aké informácie by mali kupujúci poskytnúť pri objednávaní prispôsobenej základne formy?
Odpoveď: Kupujúci by mali poskytnúť najnovší výkres zostavy formy, rozmery dosky, model stroja, rozstup spojovacích tyčí, detaily dosky, polohovací krúžok a montážne požiadavky, rozhranie ejektora, usporiadanie dutiny, typ živice a očakávané výrobné podmienky. Objednávka by mala tiež špecifikovať triedy materiálu, tvrdosť, kritické tolerancie, povrchovú úpravu, príslušné normy a požadované dokumenty o kontrole. Poskytnutie týchto informácií pred cenovou ponukou pomáha výrobcovi posúdiť kompatibilitu, identifikovať špeciálne požiadavky na obrábanie a znížiť riziko problémov s rozmermi alebo montážou.