- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Akú rozhodujúcu úlohu zohrávajú diapozitívy pri komplexnom pohybe plesní?
Vo vnútri komplexnej vstrekovacej formy môže pohyb jediného posúvača určiť, či je diel vyrobený bezchybne alebo zošrotovaný. Zvážte lisovaný automobilový konektor s bočným podrezaním. Hlavné jadro a dutina sa nemôžu jednoducho otvárať a zatvárať, aby sa časť uvoľnila; podrezanie by bolo zachytené. Posuvný mechanizmus sa musí pohybovať bočne a zasunúť bočné jadro predtým, ako sa časť vysunie. Ak sa sklíčko pohne príliš skoro, diel sa zdeformuje. Ak sa pohybuje príliš neskoro, časť praskne. Ak sa zaviaže, forma je poškodená. Toto je kritická úloha sklíčok pri komplexnom pohybe formy. Sú to komponenty, ktoré umožňujú tvarovanie geometrií, ktoré by inak boli nemožné: podrezanie, vnútorné závity, bočné otvory a zložité obrysy. Šmykľavka nie je jednoduchý kus ocele; je to presný mechanizmus, ktorý musí spoľahlivo fungovať po státisíce cyklov. Dizajn, materiály a výrobná presnosť sklíčok a ich pridružených komponentov určujú úspech formy.
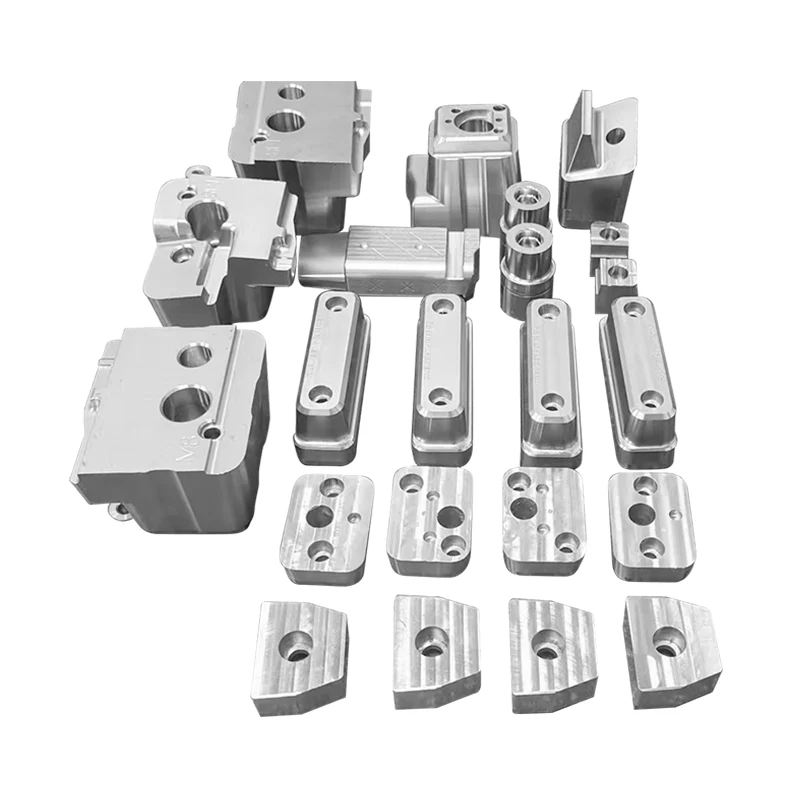
Dôležitosť sklíčok pri komplexnom pohybe formy nemožno preceňovať. Sú to komponenty, ktoré transformujú jednoduchú otvorenú a zatvorenú formu na sofistikovaný výrobný systém schopný vyrábať zložité diely. Musia odolať vysokým tlakom pri vstrekovaní, tepelným cyklom procesu a mechanickému opotrebovaniu pri opakovanom ovládaní. Musia byť presne načasované s otváraním a zatváraním formy. A musia byť vyrobené s toleranciami meranými v mikrónoch. Tento článok bude skúmať kritickú úlohu sklíčok pri komplexnom pohybe formy. Budeme sa zaoberať rôznymi typmi sklíčok, konštrukčnými princípmi, ktoré zabezpečujú spoľahlivú prevádzku, materiálmi a výrobnými procesmi, ktoré určujú ich životnosť, a opatreniami kontroly kvality, ktoré zabezpečujú presnosť. Poskytneme tiež podrobné špecifikácie pre našePresné komponenty foriem a vložkyz našej továrne v Moldburger Mold Industry Co., Ltd.
Obsah
- 1. Čo je to šmýkačka do formy a prečo je potrebná?
- 2. Aké rôzne typy sklíčok sa používajú v zložitých formách?
- 3. Ako je aktivovaný a časovaný posuvný pohyb?
- 4. Aké materiály a úpravy zaisťujú životnosť sklíčka?
- 5. Aké princípy návrhu zabraňujú zlyhaniu posúvača?
- 6. Aké špecifikácie definujú vysokokvalitné sklíčka a vložky do foriem?
- 7. Často kladené otázky (FAQ)
- 8. Záver
1. Čo je to šmýkačka do formy a prečo je potrebná?
Posuvná časť formy je mechanizmus, ktorý pohybuje časťou dutiny formy alebo jadra bočne, kolmo na smer hlavného otvárania a zatvárania formy. Účelom posúvača je vytvoriť prvky, ktoré by zabránili vysunutiu dielu, ak by sa forma jednoducho otvorila pozdĺž hlavnej osi. Tieto funkcie sú známe ako podrezanie. Podrezanie môže byť bočný otvor, vybranie, závit alebo akákoľvek geometria, ktorá nie je zarovnaná so smerom otvoru formy. Bez posúvača by sa tieto prvky zachytili a časť by sa nedala vybrať bez poškodenia. Pred vysunutím dielu sa posúvač odsunie, čo umožní jeho čisté vybratie. V tabuľke nižšie sú zhrnuté typy funkcií, ktoré vyžadujú snímky.
| Typ funkcie | Popis | Vyžaduje sa akcia snímky |
| Bočný otvor | Otvor kolmý na smer otvárania formy | Bočné zatiahnutie čapu jadra |
| Vonkajšie podrezanie | Priehlbina alebo výčnelok na boku dielu | Bočný pohyb dutinového bloku |
| Vnútorné podrezanie | Priehlbina alebo výčnelok na vnútornej strane dielu | Bočný pohyb jadrového bloku |
| Niť | Vnútorné alebo vonkajšie závity | Odskrutkovanie alebo bočné zatiahnutie |
| Komplexný obrys | Geometria, ktorá sa nedá tvarovať jednoduchým priamym ťahom | Viacosový pohyb |
oMoldburger Mold Industry Co., Ltd., naša továreň sa špecializuje na návrh a výrobu presných súčastí foriem a vložiek vrátane sklíčok. Máme bohaté skúsenosti s výrobou sklíčok pre zložité formy používané v automobilovom, medicínskom priemysle a priemysle spotrebnej elektroniky. Náš inžiniersky tím úzko spolupracuje s dizajnérmi foriem, aby sa zabezpečilo, že posuvný mechanizmus je optimalizovaný pre špecifickú geometriu dielu a výrobné požiadavky.
2. Aké rôzne typy sklíčok sa používajú v zložitých formách?
V zložitých formách sa používa niekoľko typov sklíčok, z ktorých každý je vhodný pre rôzne aplikácie a geometrie dielov. Najbežnejšie typy sú vačkový kolík, hydraulický, uhlový a mechanický. Najbežnejším typom je vačkový kolík. Používa vačkový kolík namontovaný v základni formy na ovládanie posúvača pri otváraní formy. Vačkový kolík tlačí posúvač bočne, keď sa formovacie dosky oddeľujú. Hydraulický posúvač využíva hydraulický valec na pohyb posúvača nezávisle od otvoru formy. To umožňuje komplexnejšie načasovanie a väčšiu silu. Posuv uhlového kolíka používa uhlový kolík na pohyb posúvača pri otváraní formy, podobne ako posúvač s vačkovým kolíkom, ale s inou geometriou. Mechanický posúvač používa na pohyb posúvača spojenie alebo mechanizmus ozubeného kolieska. Nižšie uvedená tabuľka porovnáva tieto typy snímok.
| Typ snímky | Spôsob aktivácie | Typická mŕtvica | Schopnosť sily | Typická aplikácia |
| Cam Pin Slide | Vačkový kolík v základni formy | 10 - 50 mm | Mierne | Malé až stredné podrezanie |
| Hydraulická šmykľavka | Hydraulický valec | 20 - 200 mm | Vysoká | Veľké podrezanie, zložité načasovanie |
| Uhlový kolík Slide | Uhlový kolík v základni formy | 10 - 40 mm | Mierne | Štandardné podrezanie |
| Mechanická šmykľavka | Spojenie alebo ozubená tyč a pastorok | 5 - 100 mm | Variabilné | Špeciálne aplikácie |
V našej továrni vyrábame všetky typy klzných prvkov a ich pridružených komponentov vrátane klzných blokov, klzných koľajníc, vačkových čapov a oterových dosiek. Používame vysokokvalitné materiály a presné opracovanie, aby sme zaistili, že naše sklznice fungujú hladko a spoľahlivo. Náš technický tím vám môže odporučiť vhodný typ sklíčka pre vašu konkrétnu aplikáciu.
3. Ako je aktivovaný a časovaný posuvný pohyb?
Aktivácia a načasovanie posuvného pohybu sú rozhodujúce pre úspech komplexnej formy. Šmýkadlo sa musí pohybovať v správnom čase vo formovacom cykle: po dostatočnom ochladení dielu, aby odolalo deformácii, ale predtým, ako sa diel vysunie. Ak sa posúvač pohne príliš skoro, súčiastka sa môže zdeformovať alebo poškodiť. Ak sa pohybuje príliš neskoro, môže dôjsť k prasknutiu dielu alebo poškodeniu sklznice. Časovanie je riadené geometriou vačkového čapu alebo programovaním hydraulického systému. Pri posúvači vačkového čapu dĺžka a uhol vačkového čapu určuje, kedy sa posúvač začne pohybovať a ako ďaleko sa pohybuje. Vačkový kolík je typicky namontovaný v nehybnej polovici formy a pri otváraní formy zaberá s posúvačom. Šmýkadlo sa pohybuje bočne, keď ho vačkový kolík tlačí. V tabuľke nižšie sú zhrnuté úvahy o časovaní pohybu posúvača.
| Faktor časovania | Popis | Vplyv na kvalitu dielov |
| Cam Pin Engagement | Určuje, kedy sa snímka začne pohybovať | Príliš skoro: čiastočné skreslenie; príliš neskoro: časť praskne |
| Uhol kolíka vačky | Určuje zdvih a rýchlosť posuvu | Ovplyvňuje čas cyklu a opotrebovanie |
| Hydraulické časovanie | Programovateľné oneskorenie a rýchlosť | Umožňuje optimalizáciu pre zložité časti |
| Slide Return | Sklíčko sa musí vrátiť skôr, ako sa forma zatvorí | Zabraňuje poškodeniu plesňou |
| Blokovanie | Bezpečnostný mechanizmus zabraňujúci predčasnému uzavretiu | Chráni plesne a šmýkačky |
V spoločnosti Moldburger Mold Industry Co., Ltd. naša továreň používa pokročilý CAD a simulačný softvér na navrhovanie a overovanie načasovania pohybu posúvača. Môžeme simulovať celý cyklus formy, aby sme zabezpečili, že sa posúvač pohybuje v správnom čase a že nedochádza k interferencii s inými komponentmi formy. Naša precízna výroba zaisťuje, že vačkové čapy a posuvné bloky sú vyrobené s presnými rozmermi potrebnými na správne načasovanie.
4. Aké materiály a úpravy zaisťujú životnosť sklíčka?
Trvanlivosť šmykľavky závisí od materiálov a úprav použitých pri jej konštrukcii. Šmýkadlo musí odolať vysokým tlakom pri vstrekovaní, treniu pri opakovanom pohybe a opotrebovaniu taveniny brúsneho plastu. Najbežnejšími materiálmi pre sane a ich komponenty sú kalené nástrojové ocele, ako P20, H13 a S7. Tieto ocele ponúkajú kombináciu vysokej pevnosti, húževnatosti a odolnosti proti opotrebovaniu. Klzné plochy sú často potiahnuté alebo upravené, aby sa znížilo trenie a predĺžila životnosť. Bežné úpravy zahŕňajú nitridáciu, chrómovanie a aplikáciu povlakov odolných voči opotrebovaniu, ako je nitrid titánu (TiN) alebo uhlík podobný diamantu (DLC). V tabuľke nižšie sú zhrnuté materiály a úpravy použité v našich snímkach.
| Komponent | Materiál | Liečba | úžitok |
| Posuvný blok | P20, H13, S7 | Nitridácia | Tvrdosť povrchu, odolnosť proti opotrebovaniu |
| Posuvná koľajnica | H13, S7 | Chrómovanie | Nízke trenie, odolnosť proti korózii |
| Cam Pin | H13, S7 | Nitridácia, TiN povlak | Odolnosť proti opotrebovaniu, predĺžená životnosť |
| Wear Plate | Bronz, P20 | Grafitová impregnácia | Samomazné, nízke trenie |
| Vodiace puzdro | Bronz, oceľ | Olejová impregnácia | Hladký chod, znížené opotrebovanie |
V našej továrni používame iba vysokokvalitné materiály a úpravy pre naše presné súčiastky a vložky do foriem. Máme vybavenie a odborné znalosti na vykonávanie nitridácie, chrómovania a náterov vo vlastnej réžii. Ponúkame tiež rad štandardných a zákazkových opotrebiteľných dosiek a vodiacich puzdier, ktoré vyhovujú rôznym dizajnom posúvačov. Naším cieľom je poskytnúť sklíčka, ktoré spoľahlivo fungujú po celú dobu životnosti formy.
5. Aké princípy návrhu zabraňujú zlyhaniu posúvača?
Konštrukcia posuvného mechanizmu musí brať do úvahy sily, pohyb a prostredie procesu vstrekovania. Na zabránenie zlyhaniu posúvača je kritických niekoľko konštrukčných princípov. Prvým je adekvátne vedenie. Šmykľavka musí byť vedená po svojej dráhe presne. To sa zvyčajne dosahuje pomocou vodiacich koľajníc a oterových dosiek. Vodiace koľajnice musia byť dostatočne pevné, aby odolali bočným silám pôsobiacim na sane, a oterové dosky musia poskytovať povrch s nízkym trením. Druhým princípom je správne zarovnanie. Sklíčko musí byť zarovnané s dutinou formy a jadrom. Nesprávne zarovnanie môže spôsobiť zaseknutie, opotrebovanie a poškodenie dielu. Treťou zásadou je dostatočné predpätie. Šmykľavka musí byť predpätá proti vodiacim koľajniciam, aby sa eliminovala vôľa. To zaisťuje hladký a presný pohyb posúvača. Štvrtým princípom je ochrana pred kontamináciou. Posuvný mechanizmus musí byť chránený pred plastovým bleskom, prachom a nečistotami. To sa zvyčajne dosahuje pomocou tesnení alebo krytov. Nižšie uvedená tabuľka sumarizuje tieto konštrukčné princípy.
| Princíp dizajnu | Implementácia | úžitok |
| Adekvátne usmernenie | Vodiace lišty, oterové dosky | Zabraňuje bočnému pohybu, zaisťuje presnosť |
| Správne zarovnanie | Presné opracovanie, kolíky | Zabraňuje viazaniu a opotrebovaniu |
| Dostatočné predpätie | Podložky, nastaviteľné oterové platničky | Eliminuje hru, zaisťuje hladký pohyb |
| Ochrana pred kontamináciou | Tesnenia, kryty, stierače | Zabraňuje vniknutiu nečistôt do mechanizmu |
| Mazanie | Mazacie armatúry, olejové kanály | Znižuje trenie, predlžuje životnosť |
V Moldburger Mold Industry Co., Ltd. sa naša továreň pri výrobe našich sklíčok a vložiek riadi týmito konštrukčnými princípmi. Používame presné obrábanie, aby sme zabezpečili, že všetky komponenty do seba správne zapadnú. Na zabezpečenie hladkého a presného pohybu používame vysokokvalitné oterové dosky a vodiace lišty. A na ochranu mechanizmu pred kontamináciou používame tesnenia a kryty. Naším cieľom je poskytnúť sklíčka, ktoré spoľahlivo fungujú po celú dobu životnosti formy.
6. Aké špecifikácie definujú vysokokvalitné sklíčka a vložky do foriem?
Kľúčové špecifikácie pre formy a vložky zahŕňajú materiál, tvrdosť, rozmerovú toleranciu, povrchovú úpravu a povlak. Nižšie uvedená tabuľka poskytuje súhrn typických špecifikácií pre naše presné súčiastky a vložky do foriem.
| Špecifikácia | Možnosti | Poznámky |
| Materiál | P20, H13, S7, 420SS, Bronz | Vybrané na základe aplikácie |
| Tvrdosť | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Vyššia tvrdosť pre odolnosť proti opotrebovaniu |
| Rozmerová tolerancia | +/- 0,005 mm | Presné brúsenie pre prispôsobenie |
| Povrchová úprava | Ra 0,2 - 0,4 um | Hladký povrch pre nízke trenie |
| Náter | Nitridácia, chróm, TiN, DLC | Vybrané na základe požiadaviek na opotrebovanie |
| Dodacia lehota | 2 - 4 týždne | Závisí od zložitosti a množstva |
V našej továrni vyrábame naše presné súčiastky a vložky do foriem, ktoré spĺňajú tieto a ďalšie špecifikácie. Môžeme prispôsobiť materiál, tvrdosť a povlak tak, aby vyhovovali vašim špecifickým požiadavkám. Náš systém kontroly kvality zahŕňa kontrolu rozmerov, testovanie tvrdosti a meranie povrchovej úpravy, aby sme zabezpečili, že každý komponent spĺňa naše vysoké štandardy.
7. Často kladené otázky (FAQ)
Otázka 1: Aký je rozdiel medzi šmýkačkou a zdvihákom vo forme?
Odpoveď: Sklíčko sa pohybuje bočne, kolmo na smer otvárania formy, aby vytvorilo podrezanie na strane dielu. Zdvíhač sa pohybuje pod uhlom, zvyčajne na vytvorenie podrezania na vnútornej strane dielu alebo na pomoc pri vyhadzovaní. Oba sú mechanizmy na tvarovanie prvkov, ktoré sa nedajú formovať jednoduchým priamym ťahom, ale fungujú v rôznych smeroch a používajú sa pre rôzne geometrie.
Otázka 2: Ako určím požadovaný zdvih pre sklíčko?
Odpoveď: Požadovaný zdvih pre sklz je určený hĺbkou podrezania plus bezpečnostnou rezervou. Šmýkadlo sa musí zasunúť dostatočne ďaleko, aby sa pred vysunutím dielu úplne vyčistilo podrezanie. Vo všeobecnosti platí, že zdvih by mal byť aspoň o 5-10 mm väčší ako hĺbka podrezania. Presný zdvih závisí od geometrie dielu a konštrukcie formy. Náš technický tím vám môže pomôcť vypočítať požadovaný zdvih pre vašu konkrétnu aplikáciu.
Otázka 3: Čo spôsobuje zachytenie alebo zovretie sklíčka?
Odpoveď: Šmykľavka sa môže zadrhávať alebo zablokovať z niekoľkých príčin: nedostatočné mazanie, znečistenie plastovými úlomkami alebo úlomkami, nesprávne nastavenie klznej časti alebo vodiacich líšt, nedostatočné predpätie alebo opotrebovanie vodiacich líšt a oterových dosiek. Pravidelná údržba, vrátane čistenia a mazania, môže zabrániť väčšine problémov so zadieraním. Ak sa sklíčko zasekne, treba ho pred ďalším použitím rozobrať, skontrolovať a opraviť.
Otázka 4: Ako často by sa mali sklíčka formy udržiavať?
Odpoveď: Sklíčka foriem by sa mali kontrolovať a udržiavať v pravidelných intervaloch v závislosti od objemu výroby a lisovaného materiálu. Vo všeobecnosti platí, že sklíčka by sa mali kontrolovať po každých 10 000 – 50 000 cykloch. Kontrola by mala zahŕňať kontrolu opotrebovania, overenie vyrovnania a namazanie klzných plôch. Preventívna údržba môže predĺžiť životnosť šmykľavky a zabrániť neočakávaným prestojom.
Otázka 5: Môžu byť sklíčka dodatočne namontované na existujúcu formu?
Odpoveď: V niektorých prípadoch možno sklíčka dodatočne namontovať na existujúcu formu, ide však o zložitý proces, ktorý si vyžaduje starostlivé inžinierstvo. Forma musí mať dostatočný priestor pre posuvný mechanizmus a základňa formy musí byť upravená tak, aby vyhovovala vačkovým čapom alebo hydraulickým valcom. Dodatočná montáž je často drahšia a zdĺhavejšia ako navrhovanie sklzu do formy od začiatku. Náš technický tím môže posúdiť vašu formu a poradiť, či je možné dodatočné vybavenie.
8. Záver
Sklíčka zohrávajú rozhodujúcu úlohu v komplexnom pohybe formy tým, že umožňujú výrobu dielov s podrezaním, bočnými otvormi, závitmi a ďalšími prvkami, ktoré nemožno formovať jednoduchou formou otvorenia a zatvorenia. Sú to presné mechanizmy, ktoré musia byť navrhnuté, vyrobené a udržiavané podľa najvyšších štandardov. Materiály, úpravy a princípy dizajnu použité pri ich konštrukcii určujú ich spoľahlivosť a životnosť. V Moldburger Mold Industry Co., Ltd. sa naša továreň špecializuje na výrobu presných súčastí foriem a vložiek, vrátane klzných prvkov, klzných blokov, vačkových čapov a opotrebiteľných dosiek. Máme odborné znalosti a vybavenie na výrobu vysokokvalitných komponentov, ktoré spĺňajú najnáročnejšie požiadavky. Náš inžiniersky tím úzko spolupracuje s našimi zákazníkmi, aby zabezpečil, že každý komponent je optimalizovaný pre ich špecifickú aplikáciu.
Či už navrhujete novú formu alebo udržiavate existujúcu formu, pozývame vás, aby ste nás kontaktovali a prediskutovali vaše požiadavky. Môžeme poskytnúť vzorky, technické údaje a pomoc pri návrhu. Náš záväzok ku kvalite a spokojnosti zákazníkov z nás urobil dôveryhodného partnera pre výrobcov foriem a formovačov na celom svete.
Kontaktujte Moldburger Mold Industry Co., Ltdaby sme prediskutovali vaše požiadavky na presné súčiastky a vložky foriem a zistili, ako môžu naše sklíčka zlepšiť výkon a spoľahlivosť vašich zložitých foriem.